Abstrait
Les lignes de production industrielles automatisées s'appuient sur un air comprimé constant et sans contaminant pour maintenir des performances fiables des vérins, des électrovannes et des actionneurs pneumatiques tout au long des opérations de travail en continu.Unité FRL CA de type SMCintègre trois fonctions principales de préparation de l'air dans un seul ensemble modulaire pour éliminer l'humidité, stabiliser la pression de fonctionnement et fournir une lubrification contrôlée par brouillard d'huile pour le matériel pneumatique en aval. Cet article complet détaille la conception structurelle interne, les spécifications de performances graduées, les divers scénarios de déploiement industriel, les flux de travail d'installation standardisés, les cadres de maintenance de routine, les références de performances comparatives par rapport aux ensembles de traitement d'air alternatifs et les questions de dépannage technique résolues pour les ingénieurs de conception de systèmes pneumatiques et les techniciens de maintenance sur site. Chaque section fournit des conseils techniques pratiques pour optimiser la cohérence de l'air comprimé et prolonger la durée de vie de tous les composants d'exécution pneumatique connectés sans dépendre d'un matériel séparé et fragmenté de filtre, de régulateur et de lubrificateur.
Table des matières — Cliquez sur chaque entrée pour accéder à la section de contenu correspondant
- Composition structurelle de base et mécanisme fonctionnel intégré
- Principales caractéristiques de conception intégrées pour une climatisation comprimée stable
- Domaines d'application industrielle à spectre complet dans la fabrication automatisée
- Matrice complète des paramètres techniques standard pour les tailles de la série AC
- Flux de travail d'installation standard et d'étalonnage de pression étape par étape
- Analyse comparative des performances par rapport aux composants de préparation d'air divisés
- Calendrier de maintenance de routine structuré et règles de remplacement des composants
- Questions techniques fréquemment posées pour les ingénieurs pneumatiques
Composition structurelle de base et mécanisme fonctionnel intégré
L'air comprimé extrait directement des compresseurs d'air contient de multiples impuretés nocives qui dégradent les performances du matériel pneumatique lors d'un fonctionnement à long terme. Ces contaminants comprennent les particules de poussière solides en suspension, la vapeur d'eau condensée provenant des cycles de compression d'air, le brouillard d'huile lubrifiante résiduel du compresseur et les fragments de corrosion microparticulaires générés à l'intérieur des réseaux de pipelines. L'air comprimé brut non traité provoque une abrasion accélérée des joints, des mouvements irréguliers des actionneurs, un blocage des vannes internes et des arrêts fréquents et inattendus des lignes dans les équipements automatisés d'assemblage, d'emballage et de manutention.
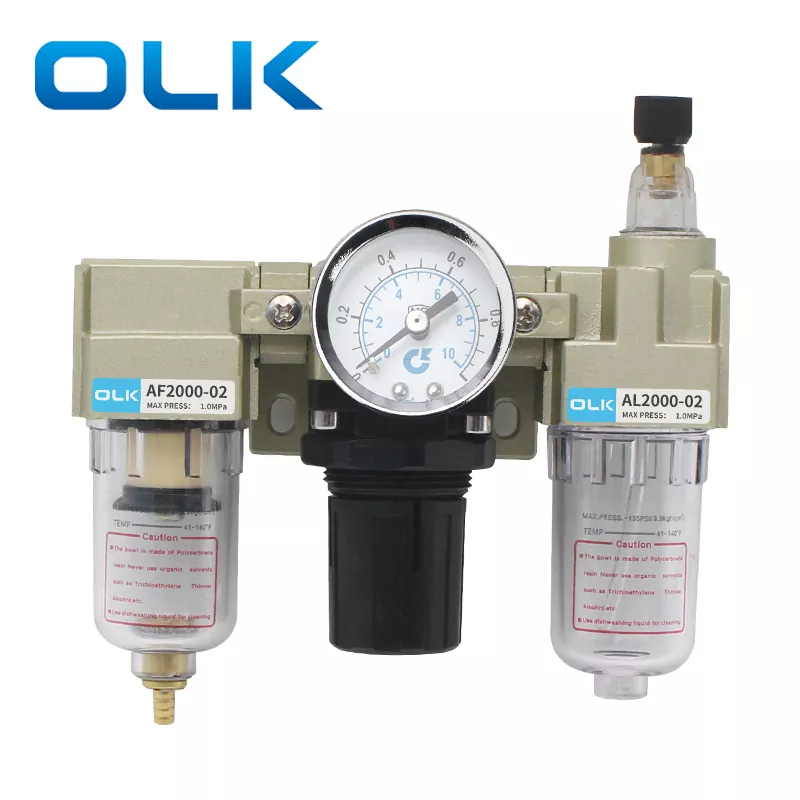
Les ensembles modulaires de traitement des sources d'air résolvent ces risques opérationnels en combinant des étapes de traitement indépendantes dans une seule unité de montage compacte. Le format d'assemblage unifié élimine les joints de tuyaux redondants, réduit les points de fuite globaux du système et rationalise l'accès de maintenance centralisé pour tous les modules de climatisation. La disposition standard à triple combinaison réunit trois blocs fonctionnels discrets dans un cadre en alliage d'aluminium imbriqué, chaque section effectuant une tâche de conditionnement irremplaçable avant que l'air n'atteigne les actionneurs pneumatiques et les vannes de régulation.
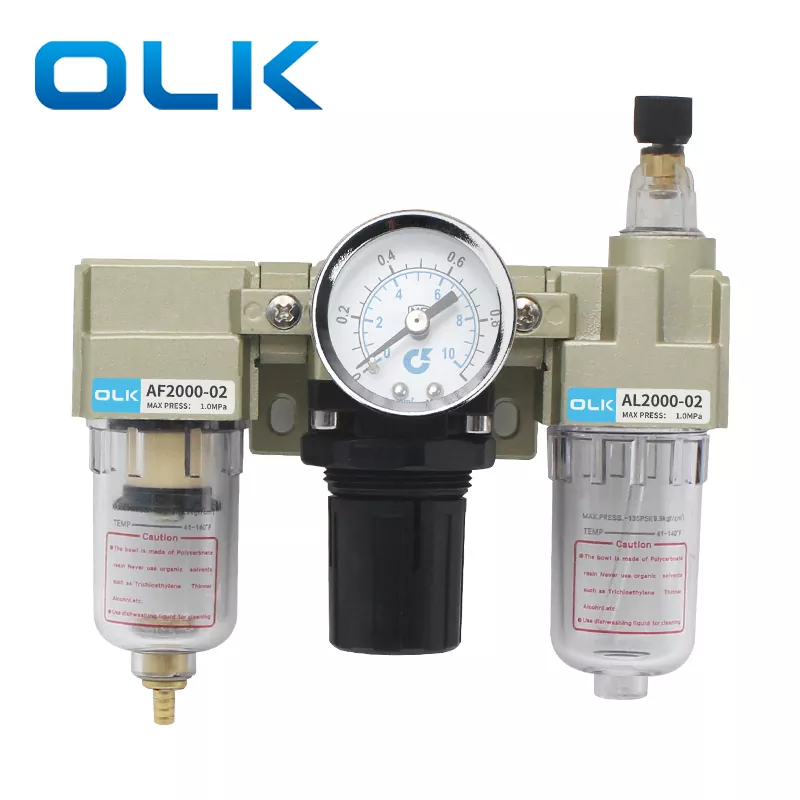
Module de filtre à air AF
Ce segment primaire en amont intercepte les particules solides et les gouttelettes d'eau condensées dans le flux d'air comprimé entrant. Les cartouches filtrantes en cuivre intégrées atteignent une précision de filtration uniforme de 5 microns, piégeant les copeaux de métal fins, la poussière d'atelier et l'humidité accumulée avant que ces contaminants ne se déplacent en aval vers les sous-ensembles sensibles de régulation et de lubrification. Les bols de stockage en polycarbonate transparent permettent une surveillance visuelle en temps réel de l'accumulation de liquide sans démontage.
Module régulateur de pression AR
Positionné au centre de l'ensemble triple, ce module fournit une pression d'air de sortie constante malgré la pression d'alimentation d'entrée fluctuante des compresseurs. Une structure d'équilibrage interne à ressort et membrane compense automatiquement les coups de bélier et les chutes de pression provenant des cycles d'actionnement simultanés de l'actionneur. Le bouton de verrouillage réglable sécurise les valeurs de pression calibrées pour résister à la dérive causée par les vibrations mécaniques pendant les changements de production continus.
Module de lubrification à brouillard d'huile AL
Le segment de lubrification en aval atomise l'huile de turbine pneumatique désignée en un brouillard ultra-fin en suspension dans le flux d'air comprimé conditionné. Cette vapeur d'huile voyage à travers les pipelines pour recouvrir les surfaces de glissement internes des cylindres, des tiroirs de vannes et des ensembles de roulements, réduisant ainsi les coefficients de frottement métal sur métal et atténuant les dommages dus à l'abrasion sèche au cours de millions de cycles de mouvements alternatifs. Le contrôle du débit d'égouttement réglable permet aux techniciens d'adapter le volume de lubrification aux demandes de consommation d'air de chaque équipement.
- Le chemin du flux d'air séquentiel suit strictement la séquence filtre → régulateur → lubrificateur pour éviter la contamination par l'huile du média filtrant et l'équilibrage de la pression des composants internes.
- La conception de connexion modulaire à verrouillage élimine le besoin de raccords de tuyauterie de transition personnalisés entre les segments fonctionnels individuels
- Les supports de montage métalliques universels en forme de L facilitent l'installation de panneaux verticaux sur les châssis de machines, les armoires de commande et les stations de collecteur d'air centrales.
- L'extensibilité modulaire permet d'installer des manomètres supplémentaires, des accessoires de vidange à pression différentielle et des couvercles de cuvette de protection après l'installation.
Chaque canal d'écoulement interne subit un usinage CNC de précision pour éliminer les surfaces de coulée rugueuses qui capturent l'accumulation de particules et créent des zones de chute de pression localisées. La géométrie d'alésage interne lisse maintient un débit d'air constant sur toute la plage de débit nominal, évitant ainsi les goulots d'étranglement de performances lors des pics de fonctionnement simultanés de plusieurs actionneurs. Les ingénieurs qui conçoivent des systèmes de distribution d'air centralisés donnent la priorité aux ensembles triples intégrés plutôt qu'au matériel de filtre, de régulateur et de lubrificateur autonome séparé, spécifiquement pour cette caractéristique de débit équilibré et cet avantage en termes d'encombrement compact dans les espaces restreints de l'enceinte de la machine.
Principales caractéristiques de conception intégrées pour une climatisation comprimée stable
Les environnements pneumatiques industriels exposent le matériel de préparation de l'air à des vibrations mécaniques continues, à des cycles de température ambiante variables, à des pressions d'air d'entrée fluctuantes et à des cycles quotidiens d'accumulation de condensats. Les unités génériques de traitement de l'air à faible coût manquent de mécanismes de renforcement structurel et de réglage de précision nécessaires pour maintenir des performances de conditionnement constantes sur un fonctionnement continu sur plusieurs années. Le triple assemblage intégré intègre plusieurs optimisations de conception exclusives visant à éliminer les modes de défaillance courants observés dans le matériel conventionnel de traitement de l'air divisé.
La stabilité du réglage de la pression représente l’une des améliorations fonctionnelles intégrées les plus importantes. Le mécanisme du bouton de réglage autobloquant élimine le risque de changement de pression calibrée après des cycles répétés de vibration de la machine. Une fois que les techniciens tournent le bouton pour atteindre la pression de fonctionnement cible, la compression axiale vers le bas du bouton engage les structures de verrouillage des dents internes qui fixent solidement la position du diaphragme du régulateur. Les chocs accidentels ou les vibrations soutenues de l'atelier ne peuvent pas modifier les valeurs de pression de sortie prédéfinies, éliminant ainsi les tâches de réétalonnage fréquentes pour le personnel de maintenance au cours des équipes de production quotidiennes.
- Architecture de drainage multi-options prenant en charge les configurations de vidange manuelle, de vidange automatique à pression différentielle et de cuvette de vidange automatique à flotteur complet pour correspondre aux différents niveaux d'humidité de l'atelier.
- Manomètres analogiques de haute précision avec marquage métrique à deux unités pour fournir des lectures de pression claires et à faible parallaxe lors des tournées d'inspection de routine des lignes
- Bols en polycarbonate transparent résistant aux chocs ; les tailles de cadre plus grandes, de 3 000 à 5 000, incluent un blindage de protection extérieur pour empêcher la fissuration du bol lors de collisions accidentelles avec l'équipement
- Corps de vanne en alliage d'aluminium moulé sous pression résistant à la corrosion avec traitement de surface anti-oxydation uniforme pour une durée de vie prolongée dans les installations de fabrication à forte humidité
- Marquage de niveau d'huile gradué imprimé directement sur les bols du lubrificateur pour éviter un remplissage excessif ou une alimentation en huile insuffisante qui compromet les performances de lubrification de l'actionneur
La polyvalence du système de drainage répond aux taux variables de génération de condensats dans différentes installations industrielles. Les environnements d'atelier intérieurs secs avec une faible teneur en humidité atmosphérique fonctionnent efficacement avec des bols de vidange manuels de base, nécessitant une vidange périodique programmée pendant les intervalles d'arrêt quotidiens de l'équipement. Les installations avec une humidité ambiante élevée ou des compresseurs d'air refroidis à l'eau bénéficient de variantes de purge à pression différentielle, qui évacuent automatiquement les condensats accumulés chaque fois que les différences de pression internes atteignent des seuils prédéfinis sans intervention manuelle de l'opérateur. Les configurations de vidange à flotteur entièrement automatiques desservent des lignes de production sans personnel, 24 heures sur 24, où l'accès à la maintenance programmée est limité, évacuant l'accumulation de liquide dès que les niveaux de condensat atteignent des hauteurs critiques à l'intérieur des bols de stockage des filtres.
La finition de surface et la sélection des matériaux renforcent encore la fiabilité opérationnelle à long terme. Toutes les surfaces métalliques externes reçoivent un revêtement anticorrosion électrostatique uniforme pour résister à l'exposition à l'oxydation due aux vapeurs chimiques en suspension dans l'air, courantes dans les usines de transformation des aliments, de teinture textile et de fabrication de métaux. Les joints d'étanchéité internes utilisent des composés élastomères résistants à l'huile compatibles avec l'huile de lubrification pour turbine ISO VG32, résistant au gonflement, au durcissement et aux micro-fuites après des milliers de cycles de chauffage et de refroidissement à température ambiante.Unité FRL CA de type SMCcombine toutes ces améliorations matérielles et mécaniques pour offrir des performances de climatisation constantes, inaccessibles aux alternatives de préparation d'air non modulaires d'entrée de gamme.
Domaines d'application industrielle à spectre complet dans la fabrication automatisée
Chaque flux de production utilisant l’air comprimé comme principal moyen de transmission de puissance nécessite une climatisation standardisée pour protéger le matériel pneumatique de précision. Sans filtration uniforme, stabilisation de la pression et lubrification contrôlée, les équipements automatisés connaissent des mouvements incohérents, des taux d'usure accrus des composants et des temps d'arrêt imprévus qui perturbent la planification continue de la production. Le triple assemblage modulaire s’adapte parfaitement à divers secteurs industriels verticaux avec des exigences uniques en matière de qualité de l’air comprimé et de régulation de la pression.
Lignes d'assemblage de composants automobiles
Les dispositifs de serrage robotisés, les tournevis pneumatiques, les vérins de positionnement et les manipulateurs de transfert de matériaux nécessitent une pression d'air étroitement régulée pour maintenir un couple d'assemblage constant et un positionnement précis des pièces. Les ateliers automobiles à volume élevé génèrent une contamination importante par des particules métalliques provenant des postes de découpe et d'usinage ; le média filtrant en cuivre de 5 μm intercepte les copeaux de métal fins avant qu'ils n'endommagent les bobines de valve de précision et les composants d'étanchéité des cylindres. Le réglage de la pression autobloquant élimine les fluctuations de couple sur des milliers de cycles d'assemblage quotidiens.
Équipement d'emballage d'aliments et de boissons
Les machines de remplissage de bouteilles, les actionneurs de scellage de cartons et les stations d'étiquetage fonctionnent dans des environnements à température contrôlée avec des niveaux d'humidité ambiante élevés. Les bols de filtre transparents simplifient la surveillance des condensats pour éviter la contamination par les gouttelettes d'eau des conduites d'alimentation en air de qualité alimentaire. Les débits de brouillard d'huile de lubrification peuvent être calibrés à des niveaux de sortie minimaux pour éviter le risque que des vapeurs d'huile entrent en contact avec des biens consommables emballés, répondant ainsi aux normes opérationnelles d'hygiène de l'industrie.
Automatisation de l’assemblage de précision électronique
Les robots de prélèvement et de placement de micro-composants, les gabarits de découpe de circuits imprimés et les cylindres de positionnement de petit alésage s'appuient sur une pression de sortie ultra-stable pour éliminer les micro-instabilités lors de manipulations délicates de composants. Les canaux de circulation d'air internes à faible turbulence évitent les ondulations de pression qui créent un mouvement incohérent de l'actionneur, réduisant ainsi les déchets liés au désalignement des composants lors des cycles de production à grande vitesse de montage en surface.
Les autres secteurs de déploiement majeurs comprennent les machines de fabrication textile, les équipements auxiliaires de moulage par injection plastique, les lignes d'emballage pharmaceutique, les systèmes robotisés de palettisation logistique, les machines de poinçonnage pneumatique pour la fabrication de métaux et les stations de traitement automatisées de fenêtres/portes. Chaque vertical ajuste les spécifications de l'unité centrale en fonction de la demande maximale de débit d'air, du point de consigne de pression de fonctionnement, de la concentration d'humidité ambiante et des seuils acceptables de contamination par les particules pour les normes de contrôle qualité du produit fini.
Les installations de collecteur d'air principal centralisées déploient généralement des ensembles de grande taille 4 000 ou 5 000 directement en aval des sorties du compresseur d'air primaire pour effectuer la climatisation primaire en vrac pour des réseaux de distribution d'air comprimé d'usine entiers. Les variantes de taille de châssis plus petite 1000 et 2000 se montent directement sur des armoires de commande de machines autonomes individuelles pour fournir une régulation et une filtration de pression localisées secondaires pour les équipements avec des exigences de fonctionnement de précision uniques, distinctes des principaux paramètres de pression d'alimentation en air de l'usine.
Les équipes d'ingénierie des installations standardisent des assemblages triples modulaires unifiés pour simplifier la gestion des stocks de pièces de rechange. Les cartouches filtrantes de remplacement uniques, les ensembles de diaphragmes de régulateur et les inserts de buses de lubrification s'adaptent aux variantes de taille de cadre correspondantes, éliminant ainsi la nécessité de stocker des ensembles de composants de rechange distincts pour le matériel de filtre divisé, de régulateur et de lubrificateur provenant de plusieurs fabricants distincts. Cette compatibilité standardisée des composants rationalise l’organisation des pièces détachées en entrepôt et réduit les délais de livraison lors des opérations de maintenance et de réparation urgentes sur site.
Matrice complète des paramètres techniques standard pour les tailles de la série AC
Cinq classifications distinctes de tailles de châssis couvrent la gamme complète des exigences industrielles en matière de dimensionnement des débits d'air comprimé et des connexions de pipelines, allant des micro-ensembles filetés M5 compacts pour les petites robots de précision jusqu'aux grandes variantes de ports de 1 pouce pour les stations de traitement du collecteur d'air principal à l'échelle de l'usine. Chaque taille de châssis comporte des limites dimensionnelles fixes, une capacité de débit maximale, des fenêtres de fonctionnement en pression et des règles de compatibilité d'accessoires interchangeables auxquelles les équipes d'ingénierie se réfèrent lors des phases de conception du système pneumatique.
| Modèle de cadre de la série AC | Spécification du filetage du port standard | Pression de service maximale autorisée | Plage de pression de régulation | Couvercle de protection du bol du filtre inclus |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | Non |
| AC2000 | TP 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | Non |
| AC3000 | TP 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Oui |
| AC4000 | TP 1/2 / TP 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Oui |
| AC5000 | TP 1 | 1,0 MPa | 0,05 – 0,85 MPa | Oui |
Des références universelles fixes de performances mécaniques s'appliquent à toutes les variantes de taille de châssis, quelles que soient les différences de taille de port, établissant des normes opérationnelles minimales cohérentes pour l'ensemble de la gamme de produits de la série :
- Test de pression d'épreuve : 1,5 MPa pour la validation de l'intégrité structurelle lors de l'inspection de la qualité de la production
- Plage de températures de fonctionnement autorisées pour le fluide à air comprimé et ambiant : 5°C à 60°C sans dégradation des performances des composants
- Indice de précision de filtration standard du média filtrant : efficacité de capture uniforme des particules de 5 μm sur tous les modules de filtre AF
- Qualité de fluide de lubrification compatible désignée : huile pour turbine industrielle ISO VG32 pour une atomisation constante et des performances anti-usure
- Matériau de construction de la base du bol : polycarbonate transparent résistant aux chocs avec marquages indicateurs de niveau de liquide imprimés
Les codes de suffixe de commande personnalisables permettent d'ajuster les spécifications pour les conditions de fonctionnement spécifiques au site. Les modificateurs de code de fuite définissent le type de mécanisme de vidange, l'orientation de montage du manomètre intégré et les accessoires supplémentaires en option, notamment les supports de montage, les accessoires de contrôle de débit et les boîtiers de protection de la cuvette anti-collision. La structure de commande standardisée simplifie l'approvisionnement en composants entre régions et garantit des spécifications d'unités de remplacement cohérentes pour des équipements de ligne de production identiques installés sur plusieurs sites d'usine exploités par la même entreprise de fabrication.
Les dessins dimensionnels publiés pour chaque taille de châssis fournissent des mesures précises de l'encombrement du montage horizontal et vertical pour prendre en charge la planification de l'espace de l'armoire de commande et la conception structurelle du châssis de la machine pendant les phases d'ingénierie de pré-production. Les tolérances dimensionnelles axiales et radiales détaillées éliminent les conflits d'ajustement lors de la modernisation des lignes de production existantes avec du matériel de préparation d'air amélioré, évitant ainsi des ajustements d'usinage coûteux sur site pour s'adapter à une géométrie de montage incompatible entre les composants de traitement d'air divisés existants et les nouveaux assemblages triples intégrés.
Flux de travail d'installation standard et d'étalonnage de pression étape par étape
Un assemblage incorrect, une orientation inversée du flux d'air et des réglages de pression mal calibrés comptent parmi les trois principales causes profondes de défaillance prématurée de l'unité de préparation d'air et de dommages au matériel pneumatique en aval. Le respect d'une liste de contrôle d'installation séquentielle standardisée élimine les erreurs humaines évitables lors des procédures initiales de montage et de mise en service, préservant ainsi la durée de vie fonctionnelle complète de l'ensemble triple intégré et de tous les équipements d'exécution pneumatiques connectés.
Toutes les procédures d'installation doivent commencer par une dépressurisation complète de la conduite principale d'alimentation en air comprimé en usine afin d'éliminer le risque de décharge soudaine d'air à haute pression pendant les travaux de montage et de connexion des composants. Les techniciens doivent confirmer l'arrêt du système de compresseur et l'évacuation de la pression résiduelle de la canalisation avant les opérations d'assemblage de l'unité de manutention, de fixation des raccords filetés et de montage de la jauge.
- 1. Enroulez uniformément le ruban d'étanchéité PTFE autour des raccords filetés externes avant de visser les connecteurs d'entrée/sortie dans les ports du corps de vanne de l'unité pour éliminer les fuites d'air au niveau des joints filetés ; éviter de trop serrer les connexions filetées du bol en polycarbonate pour éviter les fractures de contrainte du matériau
- 2. Vérifiez les flèches de marquage du flux directionnel imprimées sur la surface supérieure du cadre en aluminium intégré ; l'air comprimé doit entrer par le port gauche du filtre AF et sortir par le port droit du lubrificateur AL, l'installation inversée perturbe la filtration séquentielle et contamine les composants internes du régulateur avec des résidus de brouillard d'huile.
- 3. Fixez le support de montage métallique en forme de L sur le châssis plat vertical de la machine ou sur les surfaces du panneau de l'armoire avec des attaches robustes, en garantissant l'absence de jeu mécanique latéral qui transmet les vibrations dans le corps de l'unité pendant les cycles de fonctionnement de l'équipement.
- 4. Fixez le manomètre calibré au port de manomètre dédié sur le module de régulateur central, en serrant les raccords du manomètre uniquement avec un couple manuel pour éviter d'endommager les diaphragmes de détection de pression du manomètre interne.
- 5. Rétablissez l'alimentation en air comprimé à faible volume de l'ensemble de l'unité, soulevez le bouton de réglage du régulateur central vers le haut pour activer la fonctionnalité de réglage de la pression ; tournez dans le sens des aiguilles d'une montre pour augmenter la pression de sortie et dans le sens inverse des aiguilles d'une montre pour réduire la pression de refoulement jusqu'à ce que le point de consigne cible s'enregistre sur le cadran de la jauge analogique.
- 6. Une fois que la valeur de pression de fonctionnement requise s'est stabilisée, appuyez à fond sur le bouton de réglage vers le bas pour enclencher le mécanisme interne à dents autobloquantes et sécuriser de manière permanente les réglages de pression calibrés contre la dérive induite par les vibrations.
- 7. Dévissez la fixation de l'orifice de remplissage d'huile supérieur du lubrificateur à l'aide d'une clé hexagonale standard, versez l'huile de turbine désignée ISO VG32 dans le réservoir interne sans dépasser la ligne indicatrice de niveau de liquide maximum imprimée sur les parois transparentes du bol, resserrez la fixation de l'orifice d'huile pour assurer l'étanchéité contre les fuites d'air.
- 8. Affinez la vis de contrôle du taux d'égouttement du brouillard d'huile de lubrification : la rotation dans le sens des aiguilles d'une montre augmente le volume d'atomisation d'huile pour les stations multi-actionneurs à forte consommation d'air, la rotation dans le sens inverse des aiguilles d'une montre réduit la production de brouillard pour les équipements robotiques de précision à faible débit sensibles à l'excès de contamination par la vapeur d'huile.
La validation de la mise en service après l'installation nécessite un fonctionnement continu de l'alimentation en air complet pendant 30 minutes dans des conditions de charge maximale de l'équipement pour confirmer des performances de maintien de pression stables et un rendement constant d'atomisation du brouillard d'huile. Les techniciens inspectent visuellement tous les joints filetés, les connexions de bol et les joints de verrouillage modulaires à la recherche de micro-fuites d'air via une solution de test de bulles de savon appliquée sur toutes les surfaces de contact. Toute infiltration d'air détectable nécessite un démontage, une nouvelle application du ruban d'étanchéité en PTFE et un resserrage au couple contrôlé pour résoudre les fuites de joint avant la reprise complète du fonctionnement de la ligne de production.
Pour les installations de collecteur principal à l'échelle de l'installation avec des ensembles AC4000 et AC5000 de grande taille, des patins de montage supplémentaires en caoutchouc d'isolation des vibrations sont recommandés sous les surfaces de montage du support en L métallique pour amortir la transmission des vibrations du compresseur à volume élevé dans le corps de l'unité de préparation d'air. L'isolation contre les vibrations minimise les contraintes de fatigue à long terme sur les diaphragmes internes du régulateur et les joints filetés du bol du filtre, prolongeant ainsi l'intervalle d'entretien total entre les révisions complètes de l'unité.
Analyse comparative des performances par rapport aux composants de préparation d'air divisés
De nombreux ingénieurs concepteurs de systèmes pneumatiques évaluent deux architectures matérielles de climatisation distinctes lors de la planification initiale du projet : des ensembles modulaires triples entièrement intégrés ou trois unités de filtre, de régulateur et de lubrification séparées et autonomes reliées via des raccords de tuyauterie intermédiaires. Chaque configuration comporte des compromis opérationnels uniques liés à la complexité de l'installation, à l'encombrement, au risque de fuite, à l'accessibilité de la maintenance et aux performances de conditionnement constantes à long terme.
| Dimension d'évaluation des performances | Assemblage modulaire triple intégré | Matériel de filtre/régulateur/lubrificateur discret séparé |
|---|---|---|
| Points de risque totaux de fuite dans les pipelines | Connexions de verrouillage internes minimales ; seulement deux joints filetés entrée/sortie externes exposés au potentiel de fuite | Plusieurs raccords de tuyauterie de transition intermédiaires entre trois unités discrètes, augmentant considérablement la probabilité totale de fuite d'air |
| Exigence d'encombrement d'installation | La conception compacte du cadre unifié réduit l'occupation de l'espace des panneaux verticaux et horizontaux de 40 % en moyenne | Trois corps d'unité indépendants nécessitent une surface de montage étendue avec des espaces de séparation pour un accès individuel à la maintenance des bols |
| Chute de pression à travers l'ensemble | Les canaux à flux interne continu et lisse limitent la perte de pression incrémentielle sur tout le spectre de débit nominal | Les raccords coudés directionnels multiples créent une résistance à l'écoulement cumulative et une chute de pression élevée du système pendant le débit d'air maximal |
| Accessibilité à la maintenance centralisée | Les trois bols réparables alignés sur un seul plan vertical pour une inspection visuelle et un remplacement de composants simultanés | Le positionnement des unités dispersées nécessite un accès physique séparé à trois emplacements de montage distincts pour les tâches d'inspection de routine |
| Risque de dérive de pression induit par les vibrations | Le cadre unique en aluminium rigide élimine le mouvement relatif des composants entre les modules de régulation et de filtre. | Le montage indépendant de l'unité permet un changement de position mineur sous des vibrations soutenues en atelier, modifiant progressivement les points de consigne de pression étalonnés. |
| Standardisation des stocks de pièces de rechange | Composants de rechange uniformes pour cartouches, diaphragmes et buses compatibles avec les variantes de taille de cadre correspondantes d'une série de produits unique | Le matériel discret provenant de gammes de produits distinctes nécessite le stockage de plusieurs numéros de pièces de rechange uniques avec une compatibilité croisée limitée |
Le matériel de climatisation discret et séparé trouve parfois un déploiement limité dans les systèmes de pipelines industriels spécialisés à très haut débit où un espacement personnalisé entre les étapes de filtration, de régulation de pression et de lubrification devient obligatoire pour des contraintes de processus uniques. Pour plus de quatre-vingt-dix pour cent des installations pneumatiques standard d’assemblage automatisé, d’emballage, de manutention et de robotique de précision, les triples ensembles modulaires intégrés offrent des performances équilibrées supérieures sur tous les critères d’évaluation mesurés répertoriés dans la matrice de comparaison ci-dessus.
Les données opérationnelles à long terme collectées lors de déploiements de lignes de production sur plusieurs années confirment que les unités triples modulaires intégrées réduisent le nombre total d'heures de travail de maintenance de routine d'environ trente pour cent par an par rapport aux configurations de composants divisés équivalentes. L'accès consolidé à l'inspection et au remplacement des composants élimine les déplacements répétés des techniciens entre des emplacements de montage de matériel discrets et dispersés, rationalisant ainsi les cycles quotidiens de validation de la sécurité et des performances des équipements avant le quart de travail menés par les équipes de maintenance des installations.
Unité FRL CA de type SMCamplifie ces avantages inhérents à l'assemblage modulaire grâce à un usinage raffiné des canaux d'écoulement internes, une construction de cadre à verrouillage renforcé et une architecture de composants de rechange interchangeables standardisée, non disponible dans les ensembles de traitement d'air modulaires génériques hors série fournis par les fabricants de composants concurrents.
Calendrier de maintenance de routine structuré et règles de remplacement des composants
Une maintenance préventive programmée et cohérente prolonge directement la durée de vie fonctionnelle des ensembles de préparation d'air et évite les pannes imprévues du matériel pneumatique en aval déclenchées par un média filtrant dégradé, des réservoirs de lubrifiant épuisés ou des composants d'étanchéité internes du régulateur usés. L'établissement d'intervalles d'inspection et d'entretien fixes alignés sur les heures de fonctionnement des équipements crée des flux de travail de maintenance prévisibles pour le personnel technique des installations, éliminant ainsi les scénarios de réparation d'urgence réactive causés par une dégradation négligée du matériel de climatisation.
Tâches quotidiennes d'inspection visuelle avant le quart de travail
Inspectez le bol du filtre transparent pour détecter le volume de condensat accumulé ; exécuter la procédure de vidange manuelle si le liquide atteint la moitié de la capacité totale du bol. Vérifiez le niveau du réservoir d'huile de lubrification et faites l'appoint d'huile de turbine ISO VG32 avant que le niveau ne descende en dessous du repère minimum imprimé. Vérifiez que la lecture du cadran du manomètre correspond au point de consigne de fonctionnement cible calibré, en confirmant que le bouton de verrouillage reste complètement enfoncé pour éviter la dérive de pression induite par les vibrations.
Cycle de service fonctionnel complet mensuel
Dépressurisez complètement l'ensemble de l'unité, retirez le bol du filtre et extrayez la cartouche filtrante en cuivre pour un rinçage à contre-courant à l'air comprimé afin d'éliminer l'accumulation de particules piégées. Inspectez tous les joints filetés du bol pour détecter tout signe de durcissement, de fissuration ou d'infiltration mineure d'huile/d'eau ; remplacez les joints en élastomère dégradés pour éliminer le risque de fuite des joints. Ajustez le taux d'égouttement du brouillard d'huile de lubrification pour correspondre aux demandes de pointe de consommation d'air de l'équipement mises à jour après les examens mensuels du débit de production.
Procédures de révision approfondie trimestrielle
Démontez entièrement le module régulateur pour inspecter le diaphragme d'équilibrage interne à la recherche d'étirements, de micro-déchirures ou de dommages causés par l'abrasion des particules de surface. Nettoyer l'ensemble de buse d'atomisation du lubrificateur pour éliminer les résidus d'huile solidifiés qui limitent le débit constant de génération de brouillard. Validez tous les joints de connexion de verrouillage modulaires pour détecter les fuites d'air via une solution de test de bulles de savon, en resserrant les attaches desserrées et en remplaçant les joints toriques de verrouillage usés si nécessaire.
- Remplacement immédiat et obligatoire de la cartouche filtrante : le média filtrant présente une forte décoloration due à une contamination particulaire persistante ou un rinçage à contre-courant ne parvient pas à restaurer des performances de débit d'air constantes.
- Remplacement complet de l'ensemble de membrane de régulateur : les pics de fluctuation de pression visibles pendant les cycles de charge stables de l'équipement indiquent une fatigue interne de la membrane et un étirement du matériau.
- Remplacement des composants de la buse du lubrificateur : un débit d'atomisation de brouillard d'huile incohérent persiste après un nettoyage approfondi au solvant des passages d'écoulement internes de la buse.
- Remplacement complet de l'ensemble bol : le boîtier en polycarbonate développe des microfissures de surface ou un trouble permanent qui obstrue l'inspection visuelle du niveau de liquide clair
Tous les travaux de démontage et de remplacement de composants doivent suivre strictement les protocoles de sécurité de dépressurisation pour éviter une décharge soudaine d'air à haute pression lors du retrait du bol et de l'entretien du module interne. Les techniciens de maintenance doivent porter un équipement de protection oculaire standard pendant toutes les procédures de nettoyage de la cartouche filtrante, de remplissage d'huile et de démontage du régulateur interne pour éviter tout contact avec des condensats contaminés ou des résidus de liquide de lubrification.
Les installations opérant dans des environnements industriels de fabrication de métaux ou de traitement de minéraux très poussiéreux devraient accélérer de cinquante pour cent tous les intervalles de maintenance programmés, car les concentrations élevées de particules en suspension dans l'air accélèrent le colmatage des médias filtrants et les taux d'usure abrasive des composants internes bien au-dessus des niveaux de base de contamination standard des ateliers.
Questions techniques fréquemment posées pour les ingénieurs pneumatiques
1. Que représente le préfixe de dénomination du produit AC dans le système de classification des séries à triple assemblage ?
La désignation AC combine les abréviations des trois sous-ensembles fonctionnels intégrés formant l'unité triple complète de climatisation : AF désigne le filtre à air, AR représente le régulateur d'air et AL identifie le lubrificateur d'air. L'étiquette AC unifiée signifie une combinaison verrouillée pré-assemblée en usine des trois modules de préparation d'air principaux dans un seul cadre de montage, distinguant cette gamme de produits du matériel à composants discrets AF, AR ou AL autonome sans cadres de connexion modulaires intégrés.
2. Quelle séquence normalisée de raccordement des canalisations d'alimentation en air comprimé doit être mise en œuvre pour ce triple assemblage ?
Le chemin d'écoulement de connexion universel recommandé par l'industrie suit la conduite d'alimentation principale du compresseur → port d'entrée à triple assemblage CA → collecteurs d'électrovannes en aval, actionneurs de cylindre et stations d'outils pneumatiques. L'air doit voyager séquentiellement à travers les étages du filtre, du régulateur puis du lubrificateur dans un ordre fixe ; l'inversion des ports d'entrée et de sortie introduit une contamination irréversible des diaphragmes d'équilibrage internes du régulateur par des particules non filtrées et des résidus de brouillard d'huile de lubrification piégés dans les chambres du média filtrant.
3. Quelles différences opérationnelles séparent les configurations de cuvette de vidange manuelle, à pression différentielle et entièrement automatique ?
Les bols de vidange manuels s'appuient sur l'action physique programmée de l'opérateur pour évacuer le condensat accumulé, adaptés aux installations intérieures à faible humidité avec des fenêtres d'arrêt de maintenance quotidiennes prévisibles. Les variantes de purge à pression différentielle expulsent automatiquement l'accumulation de liquide chaque fois que les différences de pression entre les côtés d'entrée et de sortie du filtre dépassent les seuils prédéfinis, fonctionnant uniquement pendant qu'un flux d'air continu traverse l'ensemble. Les systèmes de vidange automatique à flotteur activent l'évacuation des condensats en fonction uniquement de la hauteur du liquide à l'intérieur des bols de stockage des filtres, fonctionnant de manière fiable pendant les périodes de production prolongées sans personnel de 24 heures, quelles que soient les fluctuations variables du débit d'air.
4. Des fluides de lubrification alternatifs non ISO VG32 peuvent-ils être utilisés en toute sécurité dans le module de lubrification intégré ?
Les grades de viscosité d'huile non approuvés ou les formulations de lubrifiant non industrielles perturbent l'atomisation constante de micro-brouillards à l'intérieur de l'ensemble de buse du lubrificateur AL, entraînant un revêtement inégal des surfaces de glissement internes de l'actionneur ou une accumulation d'huile épaisse résiduelle obstruant les passages d'écoulement étroits dans les composants du tiroir de vanne en aval. Seule l'huile de lubrification pneumatique de qualité turbine ISO VG32 maintient des performances d'atomisation calibrées adaptées à la géométrie dimensionnelle de la buse interne conçue dans les modules de lubrification en série, éliminant ainsi le risque de blocage prématuré des soupapes ou de sortie de mouvement incohérente des cylindres.
5. Comment les ingénieurs peuvent-ils déterminer la taille correcte du châssis de la série AC pour les nouveaux projets de conception de systèmes pneumatiques ?
Les calculs de sélection de la taille du châssis reposent sur deux variables principales : le volume total maximal de consommation d'air simultanée de tous les actionneurs pneumatiques connectés en aval et les spécifications nominales du diamètre de l'orifice fileté du pipeline d'air comprimé au sein du réseau de distribution existant de l'installation. L'adaptation du filetage de l'orifice à la tuyauterie d'alimentation principale préinstallée élimine le besoin d'adaptateurs de raccord de transition personnalisés, tandis que la sélection d'une taille de cadre avec une capacité de débit nominale dépassant la demande d'air simultanée maximale évite une chute de pression excessive et un mouvement incohérent de l'actionneur pendant les cycles de fonctionnement de production à pleine charge.
6. L'assemblage triple prend-il en charge l'installation dans des orientations de montage inversées ou horizontales ?
Zhejiang Ouleikai pneumatique Co., Ltd.propose des ensembles de préparation d'air modulaires standardisés conçus pour résoudre les problèmes d'instabilité de la qualité de l'air comprimé dans les secteurs verticaux mondiaux de l'automatisation industrielle, avec une documentation technique complète et des ressources de dessins dimensionnels disponibles pour toutes les variantes de taille de châssis de la série AC.